


Yfirlit yfir Hot Isostatic Pressing tækni [1,2]
Hot Isostatic Pressing (HIP) er ferli þar sem óvirkur gasmiðill (eins og argon eða köfnunarefni) er notaður til að beita jöfnum þrýstingi í allar áttir á efni undir háum hita (900–2000 gráður) og háum þrýstingi (50–200 MPa), og ná þannig þéttingu.
HIP rannsóknir hófust árið 1955 þegar Battelle Institute í Bandaríkjunum vann að þróun kjarnaofnaefna. Það var fyrst notað til dreifingartengingar eldsneytisþátta í atómorkuhvörfum; byggt á þessari umsókn var það þá kallað "gasþrýstingstenging." Árið 1963 var tæknin kynnt til Evrópu. Sænska fyrirtækið ASEA notaði forspennta stál-víravirki til að framleiða háþrýstihylki. Fyrirferðarlítil, örugg og áreiðanleg uppbygging þess lagði traustan grunn að öflugri þróun HIP tækni. Síðar, með stöðugum endurbótum stofnana eins og Kennametal, Peking Central Iron and Steel Research Institute (hér eftir nefnt CISRI), og AE Company í Bandaríkjunum, var þróun og beiting HIP búnaðar aukin mjög.
Eftirspurn eftir HIP-ferlum í framleiðsluforritum eins og undirbúningi efnis í duftmálmvinnslu, steypuþéttingu, flugvéla- og iðnaðargastúrbínuíhlutum, eldflaugahreyflum, gervihnöttum og líkamssteypum geimfara, samsettum tengingum og nærri-netmótun hefur aukist dag frá degi. Við framleiðslu á-afkastamiklum sérstökum efnum sýnir það kosti sem ekki jafnast á við önnur tækni.
Þróun Hot Isostatic Pressing tækni heima og erlendis
2.1 Innlend þróun á heitri ísóstatískri pressutækni [3,4]
CISRI hóf rannsóknir á fyrstu heitu jafnstöðupressunni í Kína árið 1972. Í gegnum margra ára rannsóknir og þróun náði CISRI tökum á lykiltækni heitra jafnstöðupressa: há-hita- og-háþrýstingstækni. Hvað varðar öryggi, áreiðanleika og stöðugleika búnaðar náði hann bandaríska ASEM staðlinum og helstu tæknivísar heitu jafnstöðupressanna sem hann framleiddi náðu því stigi sem fyrir eru heitu jafnstöðupressurnar frá sænska fyrirtækinu AVURE.
Í júlí 2008 var stærsta innlenda heita jafnstöðupressan á þeim tíma (Φ1250 mm × 2500 mm, 1350 gráður, 150 MPa), framleidd af CISRI fyrir eignarhaldsfélagið Advanced Technology & Materials Co., Ltd., tekist upp, kembiforrituð og opinberlega tekin í notkun. Gangsetning þessa búnaðar fyllti skarð í stórum-jafnstöðuþrýstingstækni í Kína og skapaði skilyrði fyrir þróun og framleiðslu á há-hita,{10}}hástyrk málmblöndur, hagnýtum keramik, samsettum efnum, ofurhörðum efnum og öðrum há-efnisvörum fyrir loft-, geim-, kjarnorku- og kjarnorkuiðnað.
Í júlí 2024 gaf China Iron & Steel Research Institute Group Co., Ltd. opinberlega út fyrsta sett Kína af ofur-stórum heitum jafnstöðupressubúnaði, HIPEX1850. Þetta er sem stendur stærsti heiti jafnstöðuþrýstingsbúnaðurinn í Kína og sá næststærsti í heiminum miðað við stærð, og hann er hægt að nota til vinnslu á stórum kjarnaíhlutum á sviðum eins og flugiðnaðinum í Kína. Útgáfa þessa búnaðar er til marks um að framleiðslutækni Kína með heitum einstættum pressubúnaði hefur náð heims-leiðandi stigi í búnaðarstærð, vinnslubreytum, einingahönnun, greindri stjórn, stöðugleika búnaðar og fleiri þáttum. Búnaðurinn tekur upp forspennta stál-víravirki, með heildarþyngd stálvírs upp á 350 t og heildarlengd um 6.000 km. Það hefur efnishleðslugetu upp á 30 t á hvern ofn og getur framkvæmt skilvirka og nákvæma hitajafnstöðupressuvinnslu á kjarnahlutum eins og ofur-stórum flugvélar-hlífum, vélarblöðum, eldsneytisstútum og túrbínudiskum.
2.2 Erlend þróun Hot Isostatic Pressing tækni
Árið 1965 kom fyrsta heita jafnstöðupressan sem þróuð var af Battelle Institute í Bandaríkjunum til sögunnar og markaði fæðingu heits jafnstöðupressubúnaðar [5]. Í elsta heita jafnstöðupressubúnaðinum var tengingin milli endaloksins og strokkahluta háþrýstihylkisins snittari og ekki var hægt að tryggja öryggi og notkun. Eftir margra ára rannsóknir og hönnun hafa háþróaðar heitar jafnstöðupressar nútímans forspennta stál-víravinda rammabyggingu og tengingin milli endaloksins og strokkahluta háþrýstihylkisins er þráðlaus.
Sem stendur eru helstu framleiðendur erlendra heita jafnstöðupressubúnaðar meðal annars Quintus frá Svíþjóð, EPSI frá Belgíu, AIP í Bandaríkjunum, Bodycote frá Bretlandi og Kobe Steel frá Japan. Meðal þeirra er Quintus nú að fullu í eigu Kobe Steel í Japan. Heita jafnstöðupressubúnaður Quintus tekur upp forspennta stál-víravirka uppbyggingu og er í leiðandi stöðu á ofur-háþrýstingssviðinu. Síðan hún framleiddi sína fyrstu QUINTUS® jafnstöðupressu árið 1965 hefur hún afhent næstum 1.000 forspennta stál-vírahólka og íhluti um allan heim, útvegað um 60% af heitum jafnstöðupressubúnaði og um 80% af þeim búnaði hefur virkt þvermál sem er meira en 1 m. Það hefur einnig þróað stærsta heita jafnstöðuþrýstingsbúnað heims (virkt heitt svæði: Ø2050 mm × 4200 mm; hámarks vinnuhiti og þrýstingur: 1350 gráður /118 MPa), sem var afhent MTC Company í Japan með góðum árangri [6].
Notkun á heitri ísostatískri pressutækni í háþróaðri keramik
Í upphafi þess, vegna þess að heildarkostnaður við búnaðinn var tiltölulega hár, var þróun heita ísóstatískrar pressunartækni hæg og notkun þess var aðeins einbeitt á nokkrum sviðum eins og hernaðariðnaði og kjarnorkuviðbrögðum. Á undanförnum árum, með stöðugum framförum vísinda og tækni, hafa ýmis svið sett sífellt strangari kröfur um notkun efna. Heitt jafnstöðuþrýstingstækni hefur hagstæða stöðu við að útbúa efni með framúrskarandi yfirgripsmikla eiginleika eins og mikinn þéttleika, mikinn hreinleika, mikla einsleitni og mikla hörku. Þessi tækni er orðin hagnýt tækni við framleiðslu margra-afkastamikilla efna í dag og er einnig ómissandi ný tækni fyrir þróun nýrra efna [3].
3.1 Að bæta þéttleika
Háþróað keramik er -afkastamikil ólífræn ó-málmefni sem eru unnin með nákvæmri hönnun og verkfræði. Þeir búa yfir einstökum eiginleikum eins og háum-hitaþoli, mikilli einangrun, slit- og tæringarþol og lífsamrýmanleika. Þeim er lofað sem „fullkomna efnið fyrir öfgafullt umhverfi“ og eru einnig kjarnaefni fyrir hálfleiðara, gervigreind tölvuafl, ný orkufarartæki, fluggeim og tannlækningar. Hins vegar innihalda háþróaðar keramikvörur almennt 5%–10% loftkenndar svitaholur, sem draga úr seigleika og styrk vörunnar. Þess vegna getur dregið úr loftkenndum svitaholum og bætt þéttleika verulega bætt árangur keramikvara. Sem stendur er þéttingarmeðferð með heitum ístöðuþrýstingi besta ferlið til að bæta þéttleika keramikafurða.
Heita jafnstöðuþrýstingsþéttingarferlið setur vöruna í lokað ílát. Þjöppur fæða háþrýstiargon inn í ílátið en hitunarofn inni í ílátinu hitar það þannig að varan þéttist undir samsettri virkni hás hita og háþrýstings. Hægt er að skipta ferlinu í tvö stig. Á fyrsta stigi verða innri gallar og svitahola í plastaflögun með því skilyrði að ytri þrýstingur sé meiri en há-hitastyrkur efnisins. Gallarnir og svitaholurnar eyðileggjast, sem veldur því að innra yfirborð þeirra kemst í snertingu við hvert annað. Á öðru stigi, þegar ytri þrýstingur er lægri en há-hitastyrkur efnisins, fer efnið í gegnum há-hitaskrið og á sama tíma síast álfletir sem snerta snertingu inn og dreifingu-tengjast rækilega og útrýma galla og svitahola rækilega. Með þessari meðferð nálgast efnisþéttleiki í grundvallaratriðum fræðilegan þéttleika [7].
Zhang Yong o.fl. frá Vísinda- og tækniháskólanum í Peking [8] rannsakaði kísilnítríð froðuð keramik. Með því að nota heitt jafnstöðuþrýstingsþéttingarferli við hitastigið 1600–1750 gráður, 134–188 MPa þrýsting og 1–2 klst biðtíma jókst þéttleikinn úr 2,674 g/cm³ í 3,332 g/cm³ og þrýstistyrkurinn jókst næstum þrisvar sinnum.
3.2 Útrýming porosity og galla
Efnatengi gagnsæs keramik eru að mestu leyti samgild eða jónatengi. Án þess að beita aukaþrýstingi er erfitt að sintra þau í fullan þéttleika og leifar af svitaholum munu hafa áhrif á sjónræna flutningsgetu keramiksins. HIP tækni er öflugt tæki til að þróa og framleiða gagnsætt keramik með háum sjónrænum gæðum [9]. Þessi tækni notar óvirkt gas sem miðil; hár hiti og hár þrýstingur draga úr afkastagetu efnisins og bæta plast aflögun og frumeindadreifingargetu. Það er áhrifarík tækni til að útrýma svitahola, einsleita samsetningu og stöðugleika efniseiginleika.
Einkenni þess að heita ísóstatísk pressun geti útrýmt lokuðum svitaholum í fjölkristalluðum efnum uppfyllir nákvæmlega kröfur gagnsæjar keramik fyrir eins fáar svitaholur og mögulegt er og tilvalið ljósgeislun. Vegna þess að hertuhitastig gagnsæs keramiks er yfirleitt hærra en 1300 gráður, er erfitt að herða keramikduft beint í málmslíður. Þess í stað er aðeins hægt að for--forsintra græna keramikhluta þar til svitaholurnar lokast, og þá er framkvæmt heit jafnstöðupressun þétting [10]. Stærsta hlutverk heita jafnstöðupressunar eftir-meðhöndlunar fyrir gegnsætt keramik er að við háan hita og háan þrýsting eykst frumeindadreifingargeta, sem hvetur svitaholur í keramikinu til að flytjast að kornamörkum eða yfirborði vinnustykkisins og þar með minnka og eyða svitaholum.
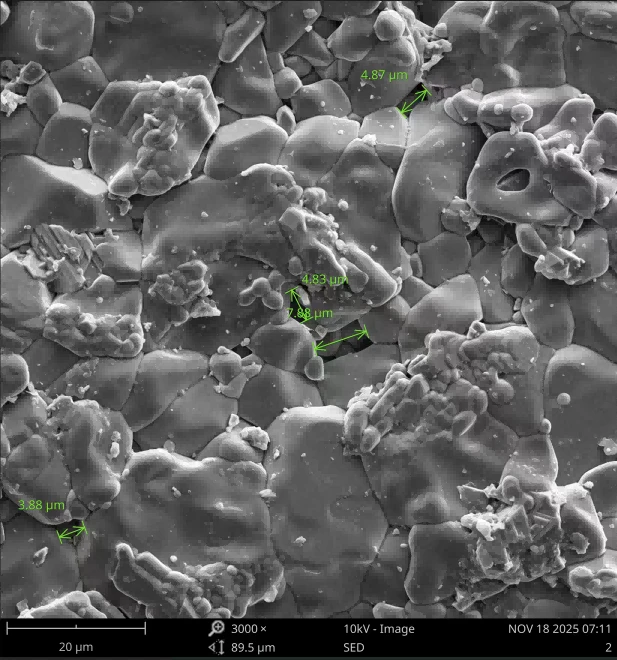
Toci o.fl. [11] notaði lofttæmi sintrun og heita isostatic pressun til að útbúa 3 at.% Yb:Sc2O3 leysir gagnsæ keramik. Þegar sýnin tvö voru borin saman jókst kornastærð sýnisins eftir heita isostatic pressun lítillega í 2,8 μm, nánast engar svitaholur sáust inni í kornunum og flutningur allra sýna við 1100 nm fór yfir 70%. Þetta gefur til kynna að heit jafnstöðupressun geti útrýmt svitaholum sem framleiddar eru með lofttæmistrun án verulegs kornvaxtar. Til þess að fá fínkorna-keramik ætti lofttæmishertuhitastigið ekki að vera of hátt. Tómarúmfor-sintrun við 1650 gráður ásamt heitri jafnstöðupressu við 1800 gráður er ákjósanlegasta ferlið fyrir þetta gagnsæja keramikefni.
3.3 Hreinsun korns
Með samverkandi áhrifum háhita og háþrýstings nær HIP að þétta keramik við tiltölulega lægra hitastig, en hindrar á sama tíma óeðlilegan kornavöxt í keramikinu og dregur úr möguleikum á tilvist tvíburamarka og lágra-horna kornamarka [12]. Þess vegna, með því að nota ofurfín eða nanó-hráefni og nota tiltölulega lágt for-sintrun og heitt jafnstöðuþrýstingshitastig, er hægt að fá fínkorn og kornamörk með þrengri breidd.
3.4 Nálægt-net mótun stórs- og óreglulegrar keramik
Heitt jafnstöðuþrýstingstækni beitir samtímis háþrýstingi óvirku gasi og háum hita á vöruna. Það getur á áhrifaríkan hátt fjarlægt innri tóm og myndað sterka málmvinnslutengingu um allt efnið, leyst mjög erfiðleikana við að útbúa keramik eða keramik-málmsamsett efni, og það hefur verulega kosti, sérstaklega við að útbúa stór-stór og flókin-laga keramikefni. Að auki er mjög áberandi eiginleiki við heita ísóstatíska pressun sintrun að ofnhólfið er gert mjög stórt. Ásamt jafnstöðuþrýstingseiginleikum þess, getur það lokið sintun á stórum -stórum flóknum óreglulegum hlutum og hertu vörurnar þurfa ekki síðari vélrænni vinnslu.
Til viðbótar við ofangreindar aðgerðir er önnur dæmigerð notkun á heita jafnstöðupressu eftir-meðhöndlun keramikhúð. Húð sem framleidd er með hitauppstreymi er hætt við tveimur göllum: Í fyrsta lagi lélegur bindingarstyrkur við undirlagið; í öðru lagi er líklegt að svitahola komi fram í húðinni, sem leiðir til lítillar þéttleika, sem veldur því að húðin losnar auðveldlega af. Með heita jafnstöðupressu eftir-meðhöndlun er hægt að bæta þéttleika lagsins, á sama tíma og bindikrafturinn við undirlagið eykst, delamination hverfur og húðunin og undirlagið verða samþætt heild.